Gratis ongkos kirim mulai dari 99 € (DE)
Kepuasan pelanggan yang tinggi


 DE | €

- Vespa Klassik
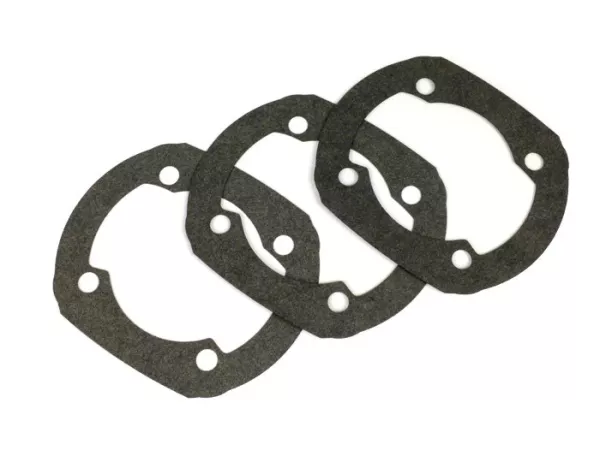
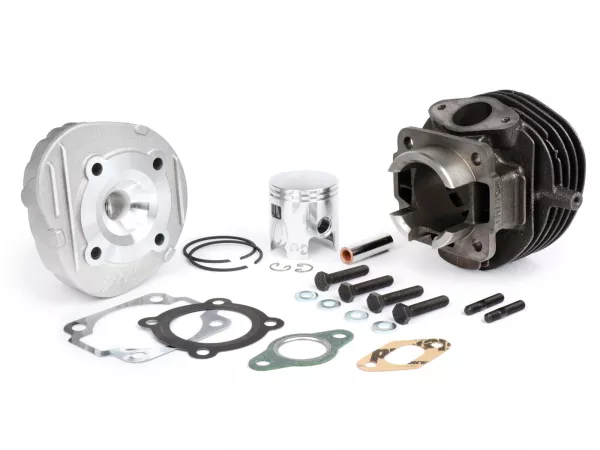
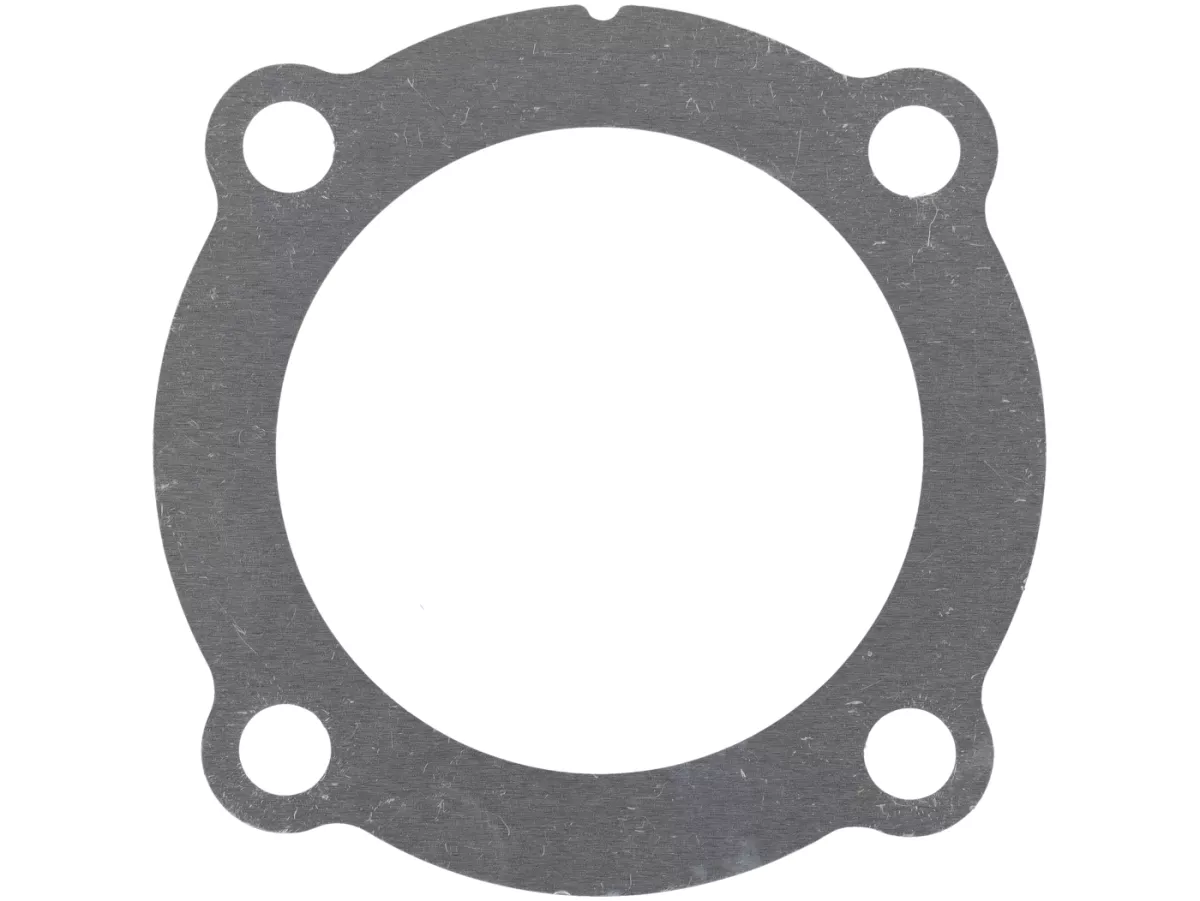
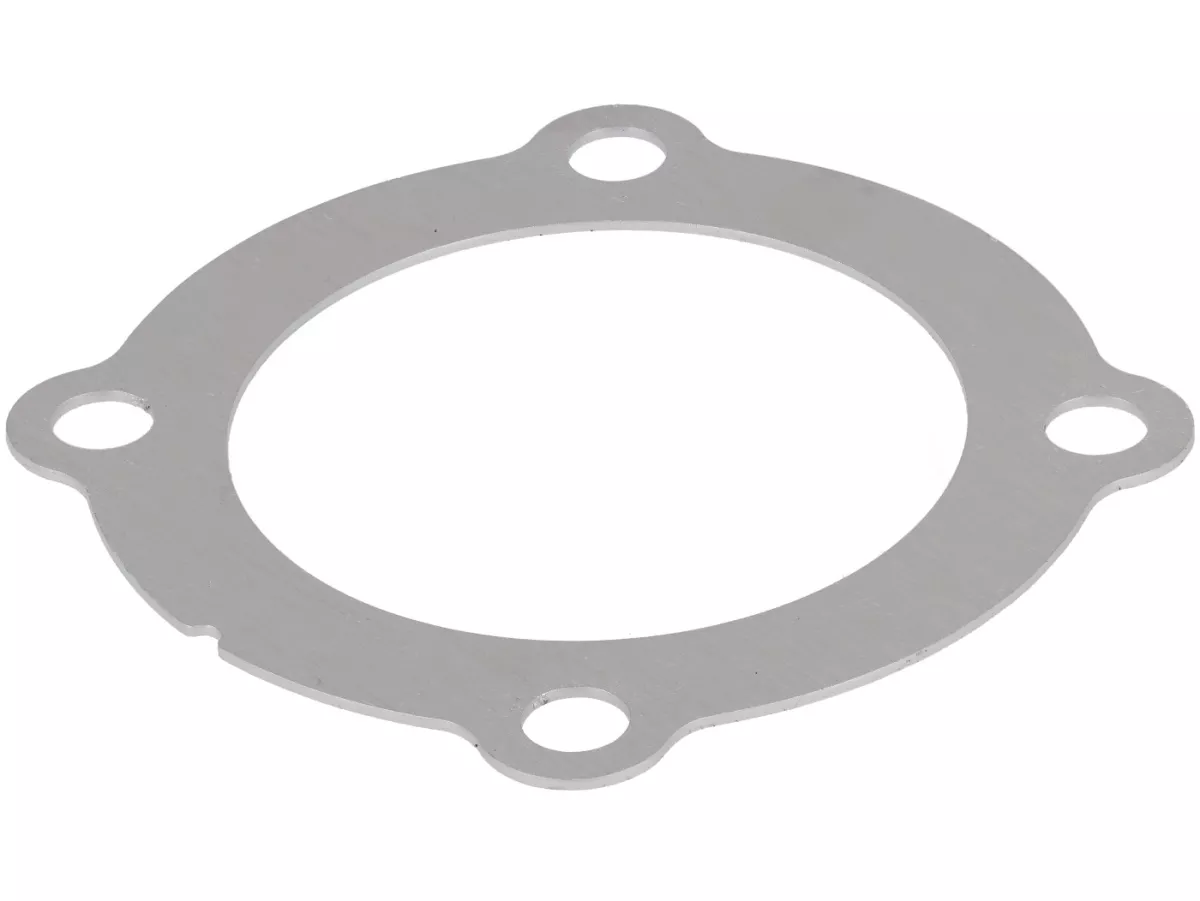
- Kepala silinder paking -DR133, POLINI 133 ccm (besi cor abu-abu versi lama) - Vespa PV125, ET3 125, PK125 - Ø57mm - 1,0mm
| Tepi yang menghancurkan | Pemulihan/penyesuaian yang tepat setelah stroke dan perubahan pengaturan |
|---|---|
| Dukungan | Penyegelan permukaan penuh dan rata pada geometri kepala klasik |
| Termal | Aluminium menghantarkan panas dengan sangat baik, mendukung suhu kerja yang stabil |
| Pengaturan fleksibel | Posisi ruang bakar yang bersih meskipun ada jarak dasar atau ketinggian kompresi yang berbeda |
| Dapat dibalik | Dapat dipasang/dilepas tanpa pengerjaan mesin - ideal untuk penyetelan/pengujian |
Ketebalan: 1,0 mm Bahan: Aluminium Untuk permukaan penyegelan kepala yang rata Penyetelan yang tepat pada tepi penghancuran Untuk ketinggian langkah/kompresi yang dimodifikasi DR 133 & besi cor abu-abu Polini yang lebih tua
Cylinder head spacer ini dikembangkan untuk kepala silinder klasik dengan permukaan penyegelan kepala yang rata - ideal untukDR 133 dan silinder besi cor kelabu Polini yang lebih tua (tanpa tahap penyegelan kepala offset). Hal ini memungkinkan restorasi atau penyesuaian yang tepat dari tepi squish dan posisi ruang bakar jika terjadi stroke yang dimodifikasi, ketinggian kompresi yang berbeda (misalnya stroke panjang, panjang batang penghubung yang berbeda) atau dikombinasikan dengan spacer dasar.
Didesain untuk silinder rangka kecil dengan penyangga kepala datar: DR 133 dan versi besi cor abu-abu Polini yang lebih tua (versi balap/olahraga klasik tanpa permukaan kepala berundak). Silakan periksa geometri kepala secara visual sebelum pemasangan.
| Bahan kepala | Aluminium (sangat konduktif, digiling rata) |
|---|---|
| Jenis konstruksi | Head spacer untuk permukaan penyegelan kepala datar (tidak perlu langkah offset) |
| Ketebalan | 1,0 mm |
| Silinder yang kompatibel | DR 133; besi cor abu-abu Polini Racing/Sport yang lebih tua (klasik, penyangga kepala datar) |
Bersihkan permukaan penyegelan secara menyeluruh dan periksa kerataannya. Keringkan spacer, kemudian paskan tipis-tipis dengan sealant tahan panas yang sesuai atau dikombinasikan dengan paking kepala yang sesuai (tergantung konsep). Kencangkan baut kepala silinder secara melintang dengan torsi pabrikan, kencangkan kembali setelah siklus panas pertama. Kemudian ukur dan dokumentasikan tepi jepitan dengan menggunakan solder; jika terjadi perubahan langkah/batang penghubung yang besar, periksa juga timing dan sempurnakan kombinasi base/head spacer jika perlu.