Gastos de envío gratuitos a partir de 99€ (DE)
Alta satisfacción del cliente


 DE | €

- Vespa clásica
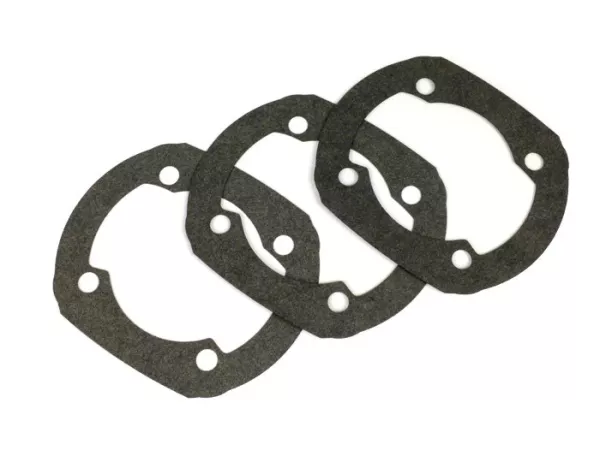
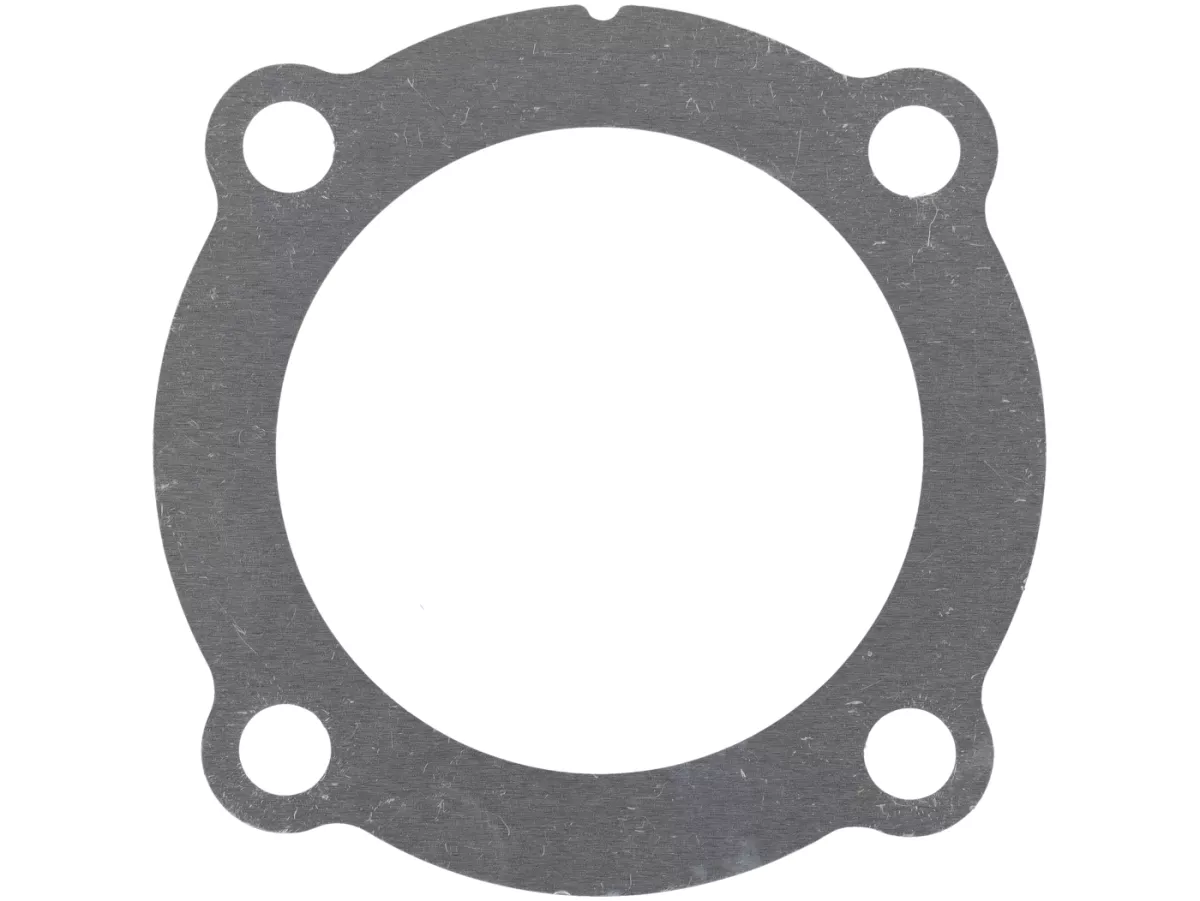
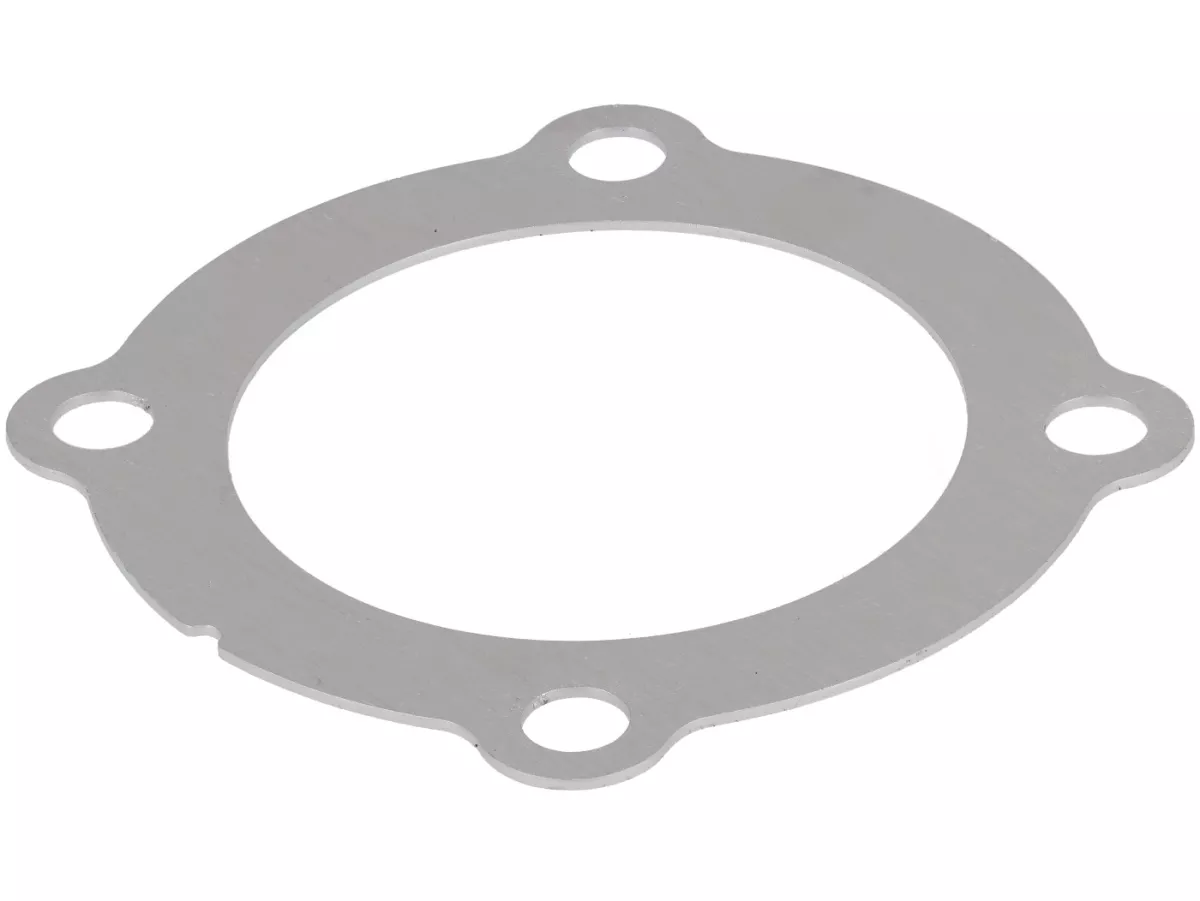
- Junta culata -DR133, POLINI 133 ccm (versión antigua fundición gris)- Vespa PV125, ET3 125, PK125 - Ø57mm - 1,0mm
| Borde aplastante | Recuperación/ajuste preciso tras cambios de carrera y configuración |
|---|---|
| Soporte | Sellado plano de toda la superficie en geometrías de cabezal clásicas |
| Térmico | El aluminio conduce muy bien el calor, permite temperaturas de trabajo estables |
| Flexibilidad de reglaje | Posición limpia de la cámara de combustión a pesar del espaciador de la base o de la diferente altura de compresión |
| Reversible | Se puede montar/desmontar sin mecanizar - ideal para tuning/pruebas |
Espesor: 1,0 mm Material: Aluminio Para superficies de sellado de culata planas Ajuste preciso del borde de aplastamiento Para altura de carrera/compresión modificada DR 133 y fundición gris Polini más antigua
Este distanciador de culata ha sido desarrollado para culatas clásicas con superficie de cierre de culata plana - ideal paraDR 133 y cilindros de fundición gris Polini más antiguos (sin fase de cierre de culata desplazada). Permite restablecer o ajustar con exactitud el borde de aplastamiento y la posición de la cámara de combustión en caso de modificación de la carrera, diferente altura de compresión (por ejemplo, carrera larga, diferente longitud de la biela) o en combinación con distanciadores de base.
Diseñado para cilindros smallframe con soporte de culata plano: DR 133 y versiones antiguas Polini de fundición gris (versiones clásicas racing/sport sin superficie de culata escalonada). Por favor, compruebe visualmente la geometría de la culata antes del montaje.
| Material de la culata | Aluminio (altamente conductivo, fresado plano) |
|---|---|
| Tipo de construcción | Distanciador de culata para superficies de sellado de culata planas (no es necesario escalón de desplazamiento) |
| Espesor | 1,0 mm |
| Cilindros compatibles | DR 133; antiguos Polini de fundición gris Racing/Sport (clásico, soporte de culata plana) |
Limpiar bien las superficies de sellado y comprobar la planitud. Montar el espaciador en seco, después montarlo finamente con un sellador adecuado resistente al calor o en combinación con una junta de culata adecuada (dependiendo del concepto). Apretar los tornillos de culata en cruz con el par de apriete del fabricante, volver a apretar después del primer ciclo de calentamiento. A continuación, medir y documentar el borde de pellizco con soldadura; en caso de cambios importantes de carrera/biela, comprobar también la sincronización y ajustar la combinación de base/espaciador de culata si es necesario.